


En el campo de la fabricación electrónica, especialmente en el flujo de proceso de la tecnología de montaje superficial (SMT),malla de acero pcb, como molde SMT especial, afecta directamente la calidad de la soldadura y el rendimiento de los productos electrónicos en términos de su calidad de producción. Un conocimiento profundo de la producción de mallas de acero para PCB es de gran importancia para mejorar el nivel de fabricación electrónica.
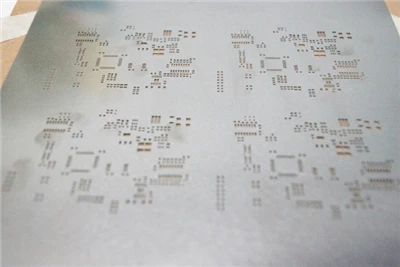
1, definición y función de la malla de acero para PCB
La malla de acero para PCB, también conocida como plantilla SMT, está hecha principalmente de material de acero inoxidable. Su función principal es ayudar en la deposición precisa de la pasta de soldadura, asegurando que una cantidad adecuada de pasta de soldadura se transfiera con precisión a la posición designada en la placa PCB vacía. En la línea de producción SMT, la pasta de soldadura se imprime uniformemente sobre las almohadillas de soldadura de la PCB a través de los orificios de la malla de acero, sentando las bases para el posterior montaje y soldadura de los componentes, y es un vínculo clave para garantizar la confiabilidad y estabilidad de las conexiones eléctricas de los productos electrónicos.
2, el proceso de fabricación de malla de acero para PCB.
(1) Método de grabado químico
Flujo del proceso: Primero, diseñe y disponga la lámina de acero utilizando software profesional para generar archivos de datos precisos. Posteriormente, se reviste uniformemente un material fotosensible sobre la superficie de la chapa de acero. Utilizando la tecnología de imagen directa por láser LDI, el patrón del archivo de datos se proyecta directamente sobre la lámina de acero recubierta con material fotosensible en forma de rayo láser, completando la operación de exposición. A continuación, se lleva a cabo el revelado para eliminar el material fotosensible no expuesto y exponer las áreas que deben grabarse. Reutilice la solución de grabado para grabar la lámina de acero para formar la forma de malla deseada y, finalmente, complete la producción de la malla de acero mediante los pasos de limpieza de la lámina de acero y estiramiento de la malla.
Características: Este método se puede moldear de una sola vez, con una velocidad de producción relativamente rápida y un bajo costo. Sin embargo, tiene defectos obvios y, durante el proceso de grabado, es fácil hacer que la malla tenga forma de reloj de arena o que el tamaño de la abertura se haga más grande (grabado excesivo) debido a la dificultad para controlar con precisión el grado de grabado. Además, el proceso de producción está muy influenciado por factores objetivos como la experiencia de los operadores y la calidad de los productos químicos, lo que genera una importante acumulación de errores, lo que lo hace menos adecuado para producir mallas de acero de paso fino. Además, los productos químicos utilizados en el grabado químico pueden provocar una contaminación del medio ambiente, lo que no se corresponde con los conceptos actuales de protección del medio ambiente.
(2) Método de corte por láser
Flujo del proceso: genere archivos de datos precisos a través de software de diseño profesional, utilice rayos láser de alta-energía para cortar láminas de acero según los archivos de datos y corte con precisión agujeros de malla según el patrón de diseño. Luego del corte, la lámina de acero se pule para eliminar rebabas y escorias generadas durante el proceso de corte, y finalmente se lleva a cabo el proceso de estiramiento de la malla.
Características: El método de corte por láser tiene la ventaja de una alta precisión en la producción de datos y se ve menos afectado por factores objetivos. La abertura trapezoidal que corta es beneficiosa para el desmolde de pasta de soldadura, ya que permite un corte preciso y cumple con los requisitos de alta-precisión para la producción de malla de acero. Sin embargo, este método implica cortar los agujeros de la malla uno por uno, lo que es lento de producir y relativamente caro. Sin embargo, debido a su excelente rendimiento integral, actualmente es el más utilizado en la industria de mallas de acero SMT.
(3) Método de electroformado
Flujo del proceso: aplique una película fotosensible de manera uniforme sobre el sustrato, utilice la tecnología de imagen directa con láser LDI para la exposición, forme un patrón específico en la película fotosensible y luego fije el patrón mediante el revelado. A continuación, se lleva a cabo el proceso de galvanoplastia de níquel para depositar níquel metálico en una zona específica, formando gradualmente la forma de malla de acero deseada. Después de formar, limpie la lámina de acero para eliminar impurezas y finalmente realice la operación de estiramiento de la malla.
Características: Las paredes de malla de acero producidas mediante el método de galvanoplastia son lisas, especialmente adecuadas para la producción de malla de acero con espaciado ultra fino, que puede satisfacer las necesidades de soldadura de componentes espaciados ultra densos en el desarrollo de productos electrónicos hacia la miniaturización e integración. Sin embargo, su proceso de fabricación es difícil, implica el uso de agentes químicos, contamina el medio ambiente y tiene un ciclo de producción largo y alto costo, lo que limita su aplicación a gran-escala.
3, materiales necesarios para fabricar malla de acero para PCB
(1) placa de circuito impreso
La PCB proporcionada debe tener la versión correcta y no tener problemas como deformaciones, daños o roturas. Es una referencia importante para la producción de malla de acero, ya que garantiza que la disposición de los orificios de la malla de acero coincida con precisión con la posición de las almohadillas de soldadura de la PCB.
(2) archivo de datos
Requisitos de formato: los grupos de procesamiento suelen aceptar múltiples formatos de datos CAD, como GERBER, HPGL. TRABAJO,. tarjeta de circuito impreso,. GWK,. CWK. PWK,. DXF. PDF, etc. Mientras tanto, similar a PAD2000,POWERpcb,GCCAM4.14,PROTEL,AUTOCADR14(2000),CLIENT98,CAW350W,V2001 Los datos de diseño del software también son compatibles. Cuando el archivo de datos es demasiado grande, es necesario utilizar ZIP. ARJ,. LZH y otros formatos de compresión se comprimen y transmiten.
Requisitos de contenido: el archivo de datos debe incluir una capa de soldadura en pasta SMT, que debe incluir datos de marcas fiduciales y datos de forma de PCB, así como datos de capas de caracteres para distinguir claramente información clave como el anverso y el reverso de los datos, categorías de componentes, etc., proporcionando soporte de datos completo y preciso para la producción de malla de acero.
(3) Explicación detallada de los archivos GERBER
El archivo GERBER fue propuesto por la empresa estadounidense GERBER, que convierte la información de la PCB en datos electrónicos que pueden reconocerse mediante diversas funciones de dibujo óptico, también conocidos como archivos de dibujo óptico. Es una estructura de software con coordenadas X, Y y comandos adicionales, oficialmente conocida como "formato RS274", que se ha convertido en el formato de archivo estándar en la industria de PCB. El archivo GERBER debe usarse junto con el archivo de lista de apertura, que juntos definen el punto inicial, la forma y el tamaño del gráfico. D-El código especifica el tamaño y la forma de los gráficos, como líneas, agujeros y pads en el circuito. Los archivos GERBER se dividen en dos tipos: RS274D y RS274X. RS274D contiene X e YDATA, pero no incluye archivos de código D-; RS274X contiene el contenido de los archivos X, YDATA y D-Code simultáneamente.
4, diseño de apertura de malla de acero.
El diseño de la abertura de malla de acero afecta directamente el efecto de desmoldeo de la pasta de soldadura, determinado principalmente por tres factores: la relación ancho/espesor/área de la abertura, la forma geométrica de la pared lateral de la abertura y la suavidad de la pared del orificio. Los dos últimos factores están determinados principalmente por la tecnología de fabricación de la malla de acero, mientras que la relación ancho-espesor y la relación área de la abertura son las consideraciones clave en el proceso de diseño.
(1) Relación ancho-espesor y relación de área
Definición: La relación ancho-espesor se refiere a la relación entre el ancho de la abertura y el espesor de la malla de acero; La relación de área se refiere a la relación entre el área de la abertura y el área de la sección transversal-de la pared del agujero. En términos generales, para lograr un buen efecto de desmoldeo, la relación ancho-espesor debe ser superior a 1,5 y la relación de área debe ser superior a 0,66. Cuando la longitud de la abertura no alcanza 5 veces el ancho, se utiliza la relación de área para predecir la situación de desmoldeo de la soldadura en pasta, mientras que en otros casos, se considera la relación ancho-espesor.
Ejemplo de apertura de componentes: tomando componentes comunes como ejemplo, como los componentes QFP, cuando el PITCH es de 0,635 mm, el ancho de la almohadilla es de 0,35 mm, el ancho de apertura generalmente está diseñado para ser de 0,30 a 0,31 mm y el grosor de la plantilla es de 0,15 a 0,18 mm. En este momento, la relación ancho-espesor está entre 1,7 y 2,1, y la relación de área está entre 0,69 y 0,85; Para los componentes BGA, si el diámetro de la almohadilla es Φ 1,27 mm, el diámetro de apertura suele ser Φ 0,75 mm, el espesor de la plantilla es 0,15-0,18 mm y la relación de área está entre 1,0-1,25. Los diferentes componentes tienen diferentes estándares de diseño de apertura según su tamaño, espacio y otras características.
(2) Consideraciones especiales de diseño
Para componentes tipo chip superiores a 0603 (1608), el diseño debe centrarse en la cuestión de la prevención de cordones de soldadura. Componentes IC/QFP de paso fino; para evitar la concentración de tensiones, es mejor tener esquinas redondeadas en ambos extremos de la abertura; Lo mismo se aplica a los componentes BGA y 0402, 0201 con orificios cuadrados. El componente en forma de chip adopta un método de apertura cóncavo para prevenir eficazmente el fenómeno de las lápidas del componente. Al mismo tiempo, el ancho de apertura del diseño de malla de acero debe garantizar que al menos un máximo de 4 bolas de estaño puedan pasar sin problemas.
(3) Diseño de apertura de malla de acero con proceso adhesivo
La experiencia en el diseño de aberturas de malla de acero utilizando tecnología adhesiva es crucial. La abertura de la malla de acero adhesiva está diseñada generalmente como una tira larga o un orificio circular. Si se utiliza un posicionamiento de punto sin MARCA, es necesario abrir dos orificios de posicionamiento. La anchura W de la abertura alargada suele estar entre 0,3 mm y 2,0 mm; El diámetro del orificio circular varía según el componente, por ejemplo, el componente 0603 corresponde a un diámetro de orificio circular de 0,36 mm y el componente 0805 corresponde a 0,55 mm. El espesor de la malla de acero adhesiva generalmente se selecciona entre 0,15 mm y 0,2 mm.
5, postratamiento de malla de acero.
Las mallas de acero para grabado y galvanoplastia generalmente no requieren pos-procesamiento, que está dirigido principalmente a mallas de acero láser. Debido a la formación de escoria metálica que se adhiere a las paredes y aberturas del orificio durante el corte por láser, generalmente se requiere un tratamiento de pulido de la superficie. El pulido no solo puede eliminar la escoria, sino también hacer rugosa la superficie de la lámina de acero, aumentar la fricción de la superficie, facilitar el laminado de la pasta de soldadura y mejorar el efecto de soldadura. Si es necesario, también se puede optar por el "pulido eléctrico" para eliminar aún más la escoria y mejorar la calidad de la pared del orificio.
6, Limpieza y mantenimiento de malla de acero.
Durante el uso de la malla de acero, quedará pasta de soldadura o adhesivo en la malla y la superficie. Si no se limpia a tiempo, afectará la calidad de impresión posterior e incluso bloqueará la malla. Los métodos de limpieza comunes incluyen el paño y la limpieza ultrasónica. La limpieza generalmente utiliza un paño sin pelusa previamente empapado en un agente de limpieza para eliminar manualmente la pasta de soldadura o el adhesivo solidificado. La limpieza ultrasónica se divide en tipo de inmersión y tipo de pulverización, y otros fabricantes utilizan máquinas de limpieza ultrasónica semi-automáticas. Además, en el uso diario, se debe prestar atención a evitar una presión excesiva sobre la malla de acero y garantizar la nivelación de la malla de acero y la PCB durante la impresión para mantener la calidad de la malla de acero y extender su vida útil.