


En el proceso de fabricación de placas PCB, el proceso de prensado es uno de los eslabones principales que determinan la calidad del producto. Forma una estructura integral con funciones de circuito complejas al unir firmemente sustratos multi-capas y láminas de cobre en condiciones específicas. En este proceso, el control preciso de la temperatura y la presión es como una "mano izquierda y derecha", afectando directamente la fuerza de unión entre capas, la estabilidad dimensional y el rendimiento eléctrico. Una comprensión profunda de los mecanismos y las relaciones de colaboración entre los dos es de gran importancia para mejorar la confiabilidad de las placas PCB multi-capas.
Temperatura: la fuerza impulsora central detrás de la fusión de materiales
La temperatura desempeña el papel de "catalizador" en la laminación de placas PCB de múltiples-capas, siendo su función principal promover la reacción de curado de la resina en el sustrato y lograr una unión estrecha de los materiales en cada capa. Cuando la temperatura de prensado alcanza la temperatura de transición vítrea de la resina, la resina sólida se ablanda gradualmente hasta un estado fundido, tiene fluidez, puede llenar los pequeños espacios entre el sustrato y la lámina de cobre, eliminar el aire de la interfaz y sentar las bases para la unión entre capas. A medida que la temperatura continúa aumentando hasta la temperatura de reacción de curado, las cadenas moleculares de la resina experimentan-reacciones de entrecruzamiento, transformándose gradualmente de un estado viscoso a un estado sólido, formando así una capa adhesiva dura y estable que une permanentemente los materiales de cada capa.
La racionalidad de la curva de temperatura determina directamente la calidad de la compresión. Si la velocidad de calentamiento es demasiado rápida, la resina puede solidificarse prematuramente debido al sobrecalentamiento local, lo que resulta en una fluidez insuficiente y la incapacidad de llenar completamente los espacios, formando burbujas o huecos; Si el calentamiento es demasiado lento, prolongará el ciclo de prensado, reducirá la eficiencia de producción y también puede causar desviación en la línea debido al flujo excesivo de resina. El control de la temperatura durante la etapa de aislamiento también es crucial, asegurando que la reacción de curado de la resina sea completa. Si la temperatura es insuficiente o el tiempo de aislamiento es demasiado corto, el curado de la resina no será suficiente y la fuerza de unión entre capas disminuirá significativamente, lo que puede provocar delaminación durante el uso posterior; Si la temperatura es demasiado alta, puede provocar la descomposición de la resina, producir gases volátiles y dañar la estructura entre capas.
Presión: un factor clave para garantizar una unión densa entre capas
La presión es un parámetro fundamental que garantiza un contacto estrecho entre los materiales en cada capa de una placa PCB multi-capa. Su función se refleja en dos dimensiones: en primer lugar, elimina los espacios entre los materiales, lo que obliga a la resina fundida a infiltrarse completamente en la superficie de la lámina de cobre y las fibras del sustrato, y mejora la adhesión interfacial; El segundo es suprimir las burbujas generadas durante el proceso de curado de la resina, descargar oportunamente las sustancias volátiles y evitar la formación de defectos entre capas.
La aplicación de presión debe coordinarse con los cambios de temperatura. Cuando la resina está en estado fundido, se debe aplicar presión gradualmente para que la resina fluya uniformemente bajo presión, llenando los espacios entre las líneas; Una vez que la resina entra en la etapa de curado, la presión debe permanecer estable para evitar microfisuras causadas por la contracción de la resina. Si la presión es insuficiente, la resina no puede llenar completamente los espacios y es probable que se formen huecos entre las capas, lo que da como resultado una mala conductividad o una menor resistencia mecánica; Si la presión es demasiado alta, puede causar deformación del sustrato, reducción del espacio entre circuitos e incluso representar un riesgo de cortocircuito, especialmente para placas multicapa de circuitos delgados.
El mecanismo sinérgico de temperatura y presión.
El efecto ideal de la laminación de placas PCB multi-capa depende de la combinación precisa de temperatura y presión. En la etapa inicial de compresión, la temperatura aumenta primero para ablandar la resina. En este momento, es necesario aumentar lentamente la presión para evitar una tensión local excesiva causada por un flujo de resina insuficiente; Cuando la resina entra en el estado de flujo óptimo, la presión debe alcanzar el valor establecido para garantizar un ajuste perfecto del material; Durante la etapa de curado de la resina, mientras se mantiene la temperatura estable, se debe mantener la presión hasta que se complete la reacción de curado para evitar espacios entre capas debido a la contracción.
El desequilibrio sinérgico entre los dos conducirá directamente a la aparición de defectos. Por ejemplo, si la presión no se mantiene en el tiempo cuando la temperatura alcanza el pico de flujo de resina, se pueden formar huecos debido a una fluidez insuficiente de la resina; Si se aplica presión demasiado pronto y la temperatura no alcanza el estándar, la resina dura y quebradiza puede aplastarse, provocando daños entre las capas. Por lo tanto, en el proceso de laminación, es necesario desarrollar curvas de presión de temperatura correspondientes basadas en las características del material del sustrato (como el tipo de resina, el contenido de fibra de vidrio), para lograr un equilibrio dinámico de "combinación de garantía de presión y flujo impulsado por la temperatura".
Factores clave que afectan el ajuste de los parámetros de temperatura y presión.
Los parámetros de temperatura de compresión de las placas PCB multi-capas no son valores fijos y deben ajustarse de manera flexible según los requisitos del producto y las características del material. El tipo de sustrato es el principal factor que influye: existe una diferencia significativa en la temperatura de curado entre los sustratos de resina epoxi y los sustratos de poliimida. El primero suele oscilar entre 150 y 180 grados, mientras que el segundo requiere una temperatura alta de más de 200 grados, y los parámetros de presión correspondientes también deben ajustarse en consecuencia.
La densidad del circuito es tan crítica como el grosor de la placa. El espacio entre líneas de los tableros multicapa de alta-densidad es pequeño y el espacio para el flujo de resina es limitado. Por lo tanto, es necesario utilizar una presión más baja y una curva de calentamiento más suave para evitar la deformación de la línea; El prensado de placas gruesas requiere mayor presión y mayor tiempo de aislamiento para garantizar que la resina interna esté completamente curada. Además, el grosor y la cantidad de capas de lámina de cobre también pueden afectar la eficiencia de la conductividad térmica, lo que requiere un ajuste-de la curva de temperatura para evitar un curado desigual causado por el calentamiento desigual de cada capa.

El camino de implementación del control preciso de temperatura y presión
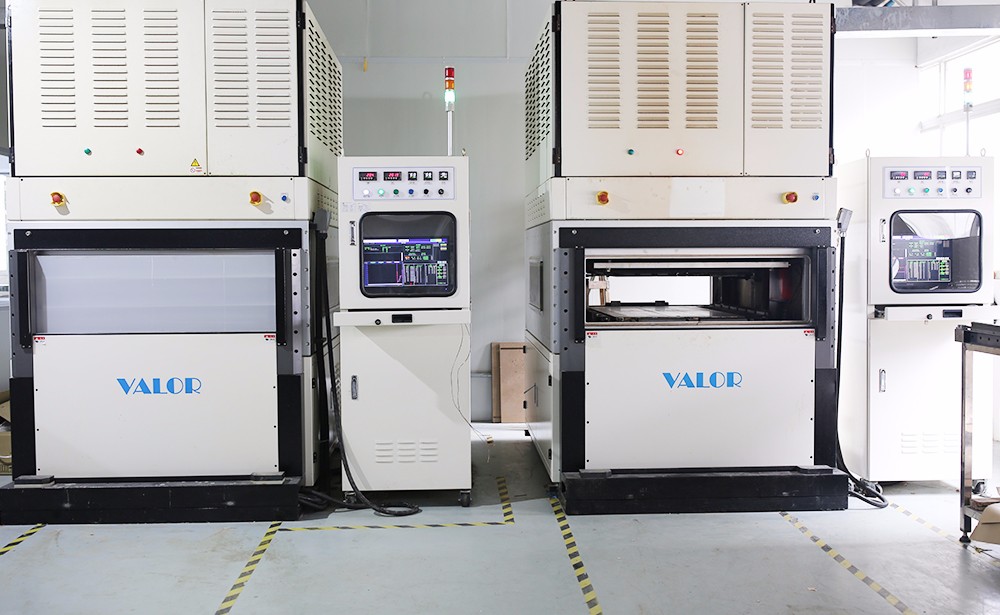
Para lograr un control preciso de la temperatura y la presión se requiere una doble garantía de equipos hardware y gestión de procesos. En términos de equipos de producción, las máquinas laminadoras modernas deben tener sistemas de control de temperatura de alta-precisión para garantizar que la diferencia de temperatura en cada área de la placa calefactora se controle dentro de ± 2 grados y estar equipadas con dispositivos de retroalimentación de presión para lograr una regulación de presión en tiempo real-. En términos de gestión de procesos, es necesario verificar la racionalidad de la curva de temperatura y presión mediante la producción de prueba, utilizar análisis de corte y otros métodos para detectar el estado de unión entre capas y optimizar continuamente los parámetros.
Todo el sistema de seguimiento del proceso es igualmente importante. Durante el proceso de compresión, los datos de temperatura y presión se recopilan en tiempo-real a través de sensores, en comparación con la curva estándar, y se activa inmediatamente una alarma que se ajusta automáticamente en caso de desviación. Una vez completada la producción, se realiza una verificación de confiabilidad, como pruebas de choque térmico y pruebas de resistencia al pelado, en el producto terminado para garantizar que el efecto de control de temperatura y presión cumpla con los requisitos.