


En la arquitectura central de los productos electrónicos, la PCB es como un "centro nervioso" que opera con precisión y su rendimiento determina directamente la estabilidad y confiabilidad de los productos electrónicos. Como eslabón central en elproceso de fabricación de PCB, el proceso de laminación asume la responsabilidad de fusionar múltiples capas de materiales en una estructura estable. La precisión de su proceso no solo afecta la resistencia mecánica y el rendimiento de aislamiento de la PCB, sino que también juega un papel decisivo en la integridad de la transmisión de la señal. A continuación, analizaremos todo el proceso de la tecnología de laminación de PCB y revelaremos la lógica técnica y los puntos de control de calidad detrás de ella.
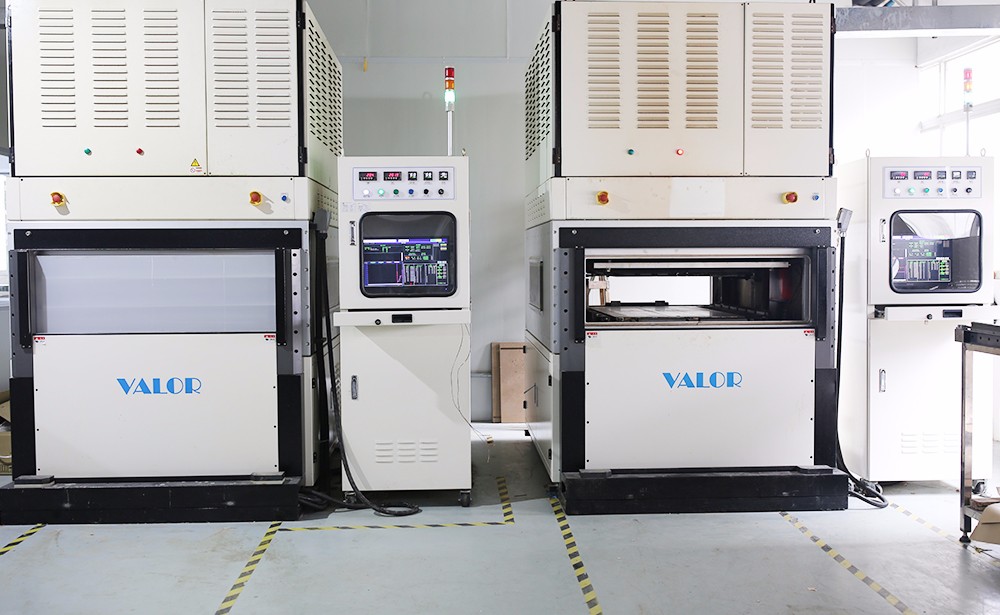
1, preparación precisa antes de presionar
(1) Selección estricta e inspección meticulosa de materiales.
Como base de la conexión eléctrica de la placa de circuito impreso, la placa de núcleo interno debe someterse a un mecanizado de precisión de la producción del circuito interno para garantizar que el error de precisión de los gráficos del circuito se controle dentro de ± 5 μm. En la etapa de inspección de apariencia, se utiliza un equipo de inspección óptica automática para escanear toda la superficie de la placa central, enfocándose en verificar si hay cortocircuitos, circuitos abiertos y defectos por orificios con un diámetro de 50 μm. Al mismo tiempo, se utiliza un probador de microrresistencia para realizar pruebas del 100% de la conductividad del circuito para garantizar que el rendimiento eléctrico de la placa central cumpla con el estándar.
Los parámetros de rendimiento de las películas semicuradas determinan directamente la calidad de la unión entre capas. Para placas de circuito impreso de comunicación de alta-frecuencia, se deben seleccionar chips semicurados de baja pérdida con una constante dieléctrica menor o igual a 3,0 y una pérdida dieléctrica menor o igual a 0,002; Para escenarios de alta confiabilidad, como la electrónica automotriz, se deben usar modelos resistentes a altas-temperaturas con una temperatura de transición vítrea mayor o igual a 170 grados. En la inspección de almacenamiento de materiales, el probador de tiempo de gel detecta la actividad de curado de la resina y se requiere controlar la desviación del tiempo de gel dentro de ± 10%. Al mismo tiempo, el probador de espesor se utiliza para verificar la uniformidad de la lámina para garantizar que la tolerancia del espesor sea menor o igual a ± 5 μm.
La selección de la lámina de cobre exterior debe coincidir con los requisitos de diseño del circuito. Para escenarios de alta corriente, como módulos de potencia, se debe dar prioridad al uso de láminas de cobre de alta ductilidad con un espesor de 70 μm, y su resistencia al pelado debe ser mayor o igual a 1,5 N/mm; Para líneas de señal de alta-frecuencia, se recomienda utilizar una lámina de cobre de perfil ultrabajo-de 18 μm para reducir el impacto del efecto piel. La rugosidad de la superficie de la lámina de cobre debe controlarse dentro del rango de 1,5 a 2,5 μm, y el muestreo por lotes debe realizarse utilizando un instrumento de medición de rugosidad para eliminar los defectos de grabado causados por defectos de la superficie.
(2) Diseño cuidadoso y apilamiento preciso de estructuras en capas.
El diseño de apilamiento debe seguir el principio de compatibilidad electromagnética. Para placas de circuito impreso de alta-velocidad con más de 10 capas, generalmente se utiliza una estructura simétrica de "capa de señal, capa de potencia, capa de señal". La distancia entre la capa de energía y la capa se controla a 50-100 μm para formar un efecto capacitivo estrechamente acoplado y reducir el ruido de energía. En el diseño de orificios ciegos, el software CAE se utiliza para el análisis de proyección de la posición de los orificios para garantizar que la desviación de los orificios ciegos adyacentes sea menor o igual a 50 μm, evitando fallas en la conexión entre capas causadas por una desalineación. Un caso típico muestra que el uso de una placa de circuito DDR4 apilada simétrica de 6 capas reduce la pérdida de simulación de integridad de la señal en un 12 % en comparación con una estructura asimétrica.
La operación de apilamiento se lleva a cabo en un entorno de sala limpia Clase 1000 y los operadores deben usar guantes y máscaras anti-estáticos para evitar la influencia de contaminantes humanos. Utilizando un sistema de alineación visual para localizar cada capa de material, la precisión de la alineación del eje X/Y puede alcanzar ± 25 μm. En términos de materiales auxiliares, se selecciona papel aislante de poliimida resistente a altas- temperaturas (resistencia a temperaturas mayores o iguales a 260 grados), con una tolerancia de espesor controlada dentro de ± 2 μm. El material de amortiguación utiliza fieltro de fibra de vidrio con una densidad de 0,3 g/cm³ para equilibrar la distribución de la presión. Una vez completado el apilamiento, es necesario verificar el espesor total del material mediante el método de pesaje, con un error menor o igual a ± 3%.
2, control preciso de la operación de prensado
(1) Ajuste fino de los parámetros del equipo.
El control de temperatura adopta tecnología de control de temperatura multizona y la diferencia de temperatura de la superficie de la placa de acero prensado es menor o igual a ± 1,5 grados. Tomando como ejemplo un determinado material FR-4, su curva de curado se divide en tres etapas: etapa de precalentamiento (60-120 grados, velocidad de calentamiento 3 grados/min), etapa de curado (180 grados ± 2 grados, aislamiento durante 90 minutos) y etapa de poscurado (enfriamiento gradual hasta menos de 80 grados). Monitoreo en tiempo real de la temperatura central de la losa mediante un termómetro infrarrojo para garantizar una desviación menor o igual a ± 3 grados de la curva establecida.
La regulación de presión adopta un sistema servohidráulico y el gradiente de presión se controla dentro de 5 psi/mm. Para una placa de circuito impreso de 8 capas, la presión inicial se establece en 150 psi. Cuando la temperatura aumenta a 120 grados (etapa de fusión de resina), aumente gradualmente la presión a 400 psi y la fluctuación de presión durante la etapa de mantenimiento será menor o igual a ± 10 psi. Los paneles de área grande (mayor o igual a 400 mm × 500 mm) requieren la activación de la función de compensación de presión de zona, que ajusta dinámicamente la presión local a través de una matriz de sensor de presión para garantizar un error de uniformidad del espesor de la placa de menos o igual a ± 5 μ m.
La gestión del tiempo sigue el principio de sinergia tridimensional-dimensional de "temperatura presión tiempo". Los datos experimentales muestran que bajo la condición de 180 grados/400 psi, la lámina semicurada tarda entre 85 y 95 minutos en curarse por completo y, por debajo de 80 minutos, la resistencia al pelado de las capas intermedias disminuye en más de un 20 %. Para el proceso de lámina de cobre gruesa (mayor o igual a 70 μ m), el tiempo de retención debe extenderse entre 15 y 20 minutos para garantizar que la resina llene completamente las áreas cóncavas de la lámina de cobre.
(2) Monitoreo en tiempo real del proceso de prensado.
Durante la etapa de calentamiento, el sistema PLC registra los cambios de temperatura cada minuto y se activa automáticamente una alarma cuando la velocidad de calentamiento excede los 5 grados/min. En esta etapa, la atención se centra en observar el estado de fusión de la resina. Idealmente, la lámina semicurada comienza a exhibir un estado de flujo en el rango de 90 a 110 grados. Si se produce una fusión prematura (por ejemplo, por debajo de 80 grados), es necesario verificar el entorno de almacenamiento del material (la humedad debe ser inferior o igual al 5 % de HR).
Durante la etapa de aislamiento y mantenimiento de la presión, se utiliza un transmisor de presión para monitorear la presión del cilindro en tiempo real. Cuando la fluctuación de presión excede ± 15 psi, el sistema inicia automáticamente la bomba de compensación para corregir la presión. Al mismo tiempo, los datos de temperatura se registran cada 5 minutos a través de sensores termopares instalados dentro de la placa de acero, formando una curva de temperatura y tiempo para la trazabilidad y optimización del proceso.
La etapa de enfriamiento adopta tecnología de enfriamiento de gradiente, que primero enfría naturalmente el equipo por debajo de 120 grados (velocidad de enfriamiento menor o igual a 5 grados/min) y luego lo transfiere a un túnel enfriado por aire-(velocidad del viento de 2 a 3 m/s) para enfriarlo a temperatura ambiente. Para materiales con alto TG (Tg mayor o igual a 180 grados), se requiere un enfriamiento lento por encima de 80 grados durante 30 minutos para reducir la acumulación de tensión interna. Después de las pruebas, este proceso puede reducir la deformación de la placa de circuito impreso en más del 40%.
3, pruebas y manejo estrictos después de la compresión.
(1) Inspección cuidadosa de los defectos de apariencia.
La inspección visual adopta iluminación con fuente de luz de múltiples ángulos (temperatura de color 5000-6500K), y el personal de inspección debe tener más de 2 años de experiencia y ser capaz de identificar burbujas con un diámetro mayor o igual a 0,3 mm y defectos de delaminación con una longitud mayor o igual a 1 mm. Para el desbordamiento del borde, se utiliza un medidor de espesor láser para detectar el espesor del desbordamiento, con un requisito de menos de 0,1 mm o igual para evitar afectar la precisión del fresado posterior.
Examen microscópico utilizando un microscopio óptico de 50-200x, centrándose en observar la situación del llenado de resina en la conexión del agujero enterrado ciego, que requiere una proporción de vacíos inferior o igual al 5 %. Para áreas de circuitos de alta-densidad, la alineación entre capas se debe verificar mediante un análisis de corte. El desplazamiento del eje X/Y debe ser menor o igual a 50 μ m, y el error de uniformidad del espesor de la resina del eje Z debe ser menor o igual a ± 10 %.
(2) Medición precisa de tamaño y espesor.
La medición del tamaño adopta un instrumento de medición de imágenes para escanear automáticamente las posiciones de largo, ancho y apertura del tablero, con una precisión de coordenadas de ± 10 μ m. Para placas irregulares, la coincidencia de contornos se logra mediante la importación de datos CAD, con tolerancias dimensionales controladas dentro de ± 0,05 mm.
La detección de espesor utiliza un micrómetro para medir un total de 5 puntos en las cuatro esquinas y el centro de la placa. El espesor promedio se desvía del valor de diseño en menos o igual a ± 3%, y el rango de espesor de cada punto de medición es menor o igual a 50 μm. Para tableros multi-capas, se requieren pruebas no-destructivas del espesor de cobre de cada capa utilizando un medidor de espesor de rayos X-, con una desviación del espesor de cobre de la capa interna menor o igual a ± 10% y una desviación del espesor de cobre de la capa externa menor o igual a ± 5%.
(3) Reparación eficaz de defectos y manipulación adecuada de los productos.
Reparación de defectos: para burbujas con un área menor o igual a 5 mm², se utiliza tecnología de reparación de prensado en caliente al vacío (temperatura 180 grados, presión 600 psi, tiempo 10 min). Después de la reparación, se requiere una nueva verificación del corte; Para microcortocircuitos en el circuito, se utiliza un equipo de micrograbado láser (diámetro del punto inferior o igual a 50 μm) para eliminar con precisión el punto de cortocircuito y, después de la reparación, la conductividad se confirma mediante una prueba de clavija voladora. Las estadísticas muestran que la tasa de éxito de las reparaciones de defectos menores puede alcanzar más del 90%, pero el número de reparaciones se limita a menos o igual a 2 veces.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 µm. Los productos de desecho deben triturarse y los motivos del desguace deben registrarse a través del sistema ERP para mejorar la trazabilidad del proceso.
El proceso de laminación de placas de circuito impreso es un proceso de fabricación complejo que integra la ciencia de los materiales, la transferencia por prensado en caliente y el control de precisión. Sus puntos técnicos recorren toda la cadena de "preparación de materiales, diseño de capas, laminación, ejecución, detección y reparación". Mediante una selección precisa de materiales, una planificación científica del apilamiento, un control inteligente de los equipos y una estricta inspección de calidad, se pueden mejorar eficazmente los indicadores integrales de rendimiento de las placas de circuito impreso.